电话:0312-4830000
手机:13513124100 13930225388
地址:保定安新县老河头镇沈北村
邮箱:dazety@163.com
邮编:071000
网站地址:http://www.dazety.com
一、原材料与炉料控制
选用高纯度电解铜,杂质含量符合相关标准(如GB/T 466、ASTM B19 等)
合金元素(锡、锌、铅、镍、铝等)使用高纯度原料,确保成分准确
回炉料(浇冒口、废铸件)需分类清洗,避免混料污染,回炉料比例一般控制在总投料量的30%~50%,必要时做光谱或化学分析
炉料添加前应充分预热除水分
二、熔炼与成分控制
铜合金熔炼设备主要是坩埚炉及感应电炉;大件可用两台中频电炉同时熔炼
严苛控制熔炼温度,避免过热氧化或吸气。例如ZCuAl9Fe4Ni4Mn2 熔炼温度控制在 1200~1250℃
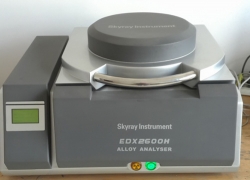
用光谱仪进行炉前快速分析,按标准严苛控制 Sn、Zn、Pb、Ni、Fe 等元素比例
加料顺序有讲究,如向坩埚内加铜、镍按"少量铜(下)→全部镍(中)→剩余铜(上)"原则,易烧损元素(Ti、Al)用钟罩按入液体内
熔炼过程可用覆盖剂(木炭、硼砂等)或惰性气体保护,避免铜液氧化
三、除气与净化
铜合金易吸气(以氢气为主),需采用包底吹氮除气,氮气泡上升过程中带走溶解的氢气并使夹杂物上浮
可用精炼剂(如六氯乙烷、氮气/氩气吹洗)、旋转除气等方法降低气体与夹渣
含气检测一般控制气压在-0.092MPa 以上,试样不凸视为合格
四、浇注工艺
浇注温度需严苛控制:过高易产生缩孔、氧化夹杂,过低则流动性差。实际生产中,大铝青铜铸件浇注温度可取 1120~1140℃;也有将浇注温度控制在 1100~1300℃范围的通用性说法
浇注应平稳连续,避免断流和气体卷入,避免湍流飞溅造成二次氧化和夹渣
采用底注式浇注系统,浇注到冒口1/3 后添加高温铜液进行冒口补缩
复杂铸件可用"低温快浇"配合冒口补浇、覆盖剂保温
五、浇注系统与补缩设计
铜合金线收缩率较大(如黄铜约1.5%~2%),易形成缩孔,需通过大冒口补缩和顺序凝固设计控制
在壁厚处设置冒口,由冒口中的金属液补充凝固收缩;也可加内浇道直接补缩
采用保温冒口提高补缩效率,铸件热节处加内、外冷铁形成定向凝固通道
冒口补缩可间隔40~60min分次进行,确保顺序凝固
六、模具与铸型
模具设计需考虑铜合金收缩率(一般1.2%~2%)、拔模斜度和浇注系统布局
金属型使用前需预热并上涂料:一般上涂料前预热到150℃左右,浇铸前预热到350℃左右
可用铬铁矿面砂提高铸型表面强度和激冷度,用醇基锆英粉涂料避免粘砂、砂眼
七、常见缺陷及预防方向
铜合金铸造常见缺陷包括缩松、气孔、冒口未焊、冷浇、黏砂等。对应措施包括:加大冒口储液容量、改善浇注系统、控制冷却速度、提高砂型透气性、添加除气剂、预热冒口等。
八、后处理与质量检测
清理浇冒口、飞边毛刺(打磨、切割、喷砂)
部分铜合金可进行退火、固溶、时效处理,改善力学性能、去掉内应力
表面处理:抛光、电镀/化学镀、防氧化处理等
检测手段包括外观检查、尺寸检测、力学性能测试、X射线探伤、超声波检测、金相分析等
总体而言,铜合金铸造的核心难点在于"易氧化、易吸气、收缩大"这三大特性,因此关键控制点集中在:控制熔炼与浇注温度、强化除气净化、合理设计冒口与冷铁实现顺序凝固。